متطلبات التسخين في هذا القطاع
في معالجة البلاستيك تُعد درجة الحرارة العامل المحدد مباشرةً لجودة المنتج. ويُضبط منحنى الحرارة منطقةً منطقة على امتداد الأسطوانة التي تنصهر فيها الحبيبات؛ ويجب ألا تتجمد المادة في الفوهة، وأن تتحقق جودة السطح المطلوبة في القالب. فانحراف ببضع درجات يظهر في المنتج على شكل زوائد أو آثار احتراق أو تعبئة ناقصة أو عيوب انكماش. لذلك فإن موضع الحساس وطريقة التحكم في هذا القطاع لا يقلان أهمية عن اختيار السخان.
تطبيقات التسخين النموذجية
- صهر الحبيبات منطقةً منطقة على امتداد أسطوانة الحقن (البرميل)
- نقل المصهور عبر الفوهة إلى القالب دون أن يتجمد
- الحفاظ على درجة حرارة المصهور في مشعب القنوات الساخنة وفوهاتها
- إبقاء ألواح القالب وقلوبه عند درجة حرارة التشغيل
- تسخين رأس البثق وشفاه قالب البثق
أي سخان ولماذا؟
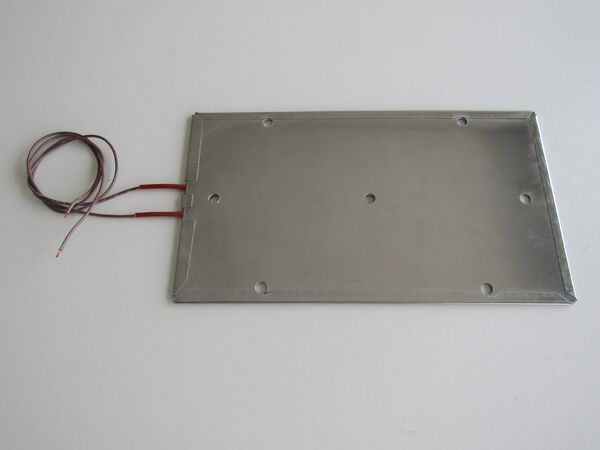
- سخانات حزامية ولوحية بعزل الميكا — بفضل مقطعه الرفيع يُثبَّت بإحكام على أجسام الأسطوانات والفوهات، ويُعد حلًا اقتصاديًا للمناطق التي تعمل عند درجات حرارة متوسطة.
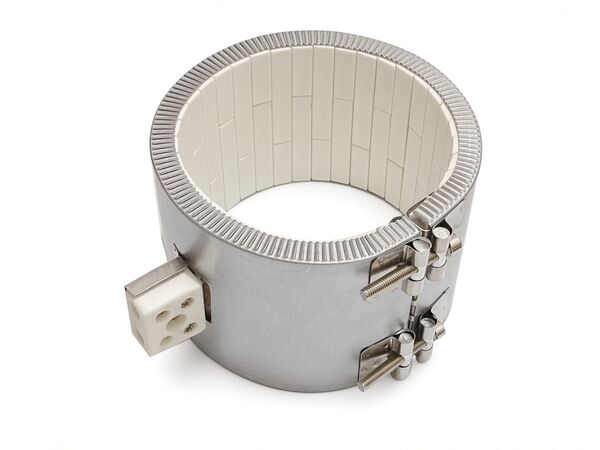
- سخان حزامي سيراميك — في مناطق الأسطوانة التي تعمل عند درجات حرارة عالية ومع اللدائن الهندسية، يوفر العزل السيراميكي عمرًا تشغيليًا أطول.
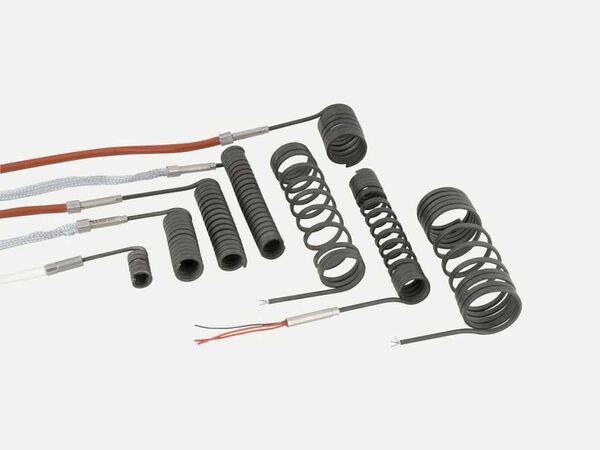
- سخان لولبي (للقنوات الساخنة) وسخان فوهة — يُطبَّق بلفّه حول فوهات القنوات الساخنة، ويحقق بفضل توزيع القدرة المتدرج حرارةً متجانسة على امتداد الفوهة.
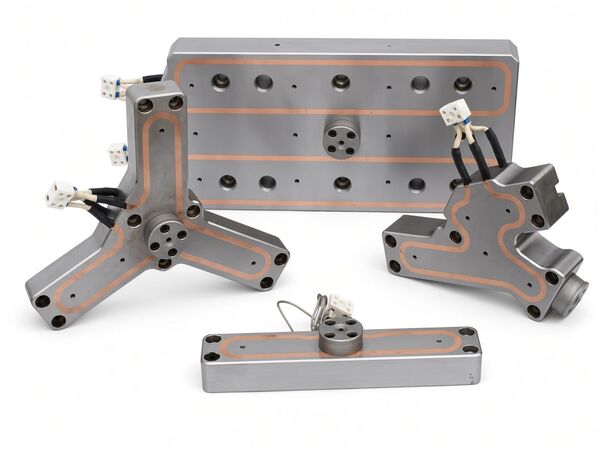
- سخان المشعب (Manifold Heater) — يُركَّب داخل القنوات المفتوحة في كتل المشعب، ويؤمّن تسخينًا متوازنًا على امتداد الكتلة.
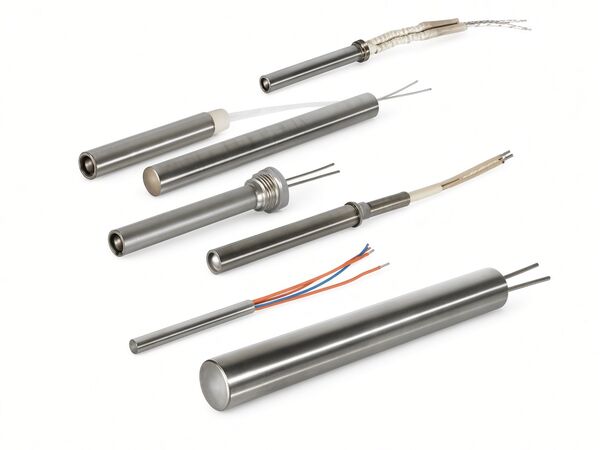
- سخان خرطوشة — يوفر تسخينًا موضعيًا بكثافة قدرة عالية داخل التجاويف المحفورة في ألواح القالب وقلوبه.
- المزدوجات الحرارية وحساسات الحرارة ومقابسها — القياس الدقيق لدرجة الحرارة في كل منطقة تسخين هو الأساس الذي يقوم عليه التحكم بنظام PID.
منتجاتنا المستخدمة في هذا القطاع
اعتبارات مهمة
عند الاختيار تُحدَّد أولًا درجة حرارة تشغيل المنطقة والقدرة المطلوبة، وعلى أساسهما يُتخذ قرار العزل بالميكا أو بالسيراميك. ويجب أن يتطابق مقاس السخان الحزامي تمامًا مع قطر الأسطوانة، أما في السخان الخرطوشي فيُقيَّم تفاوت التجويف وكثافة القدرة معًا. ويوضع الحساس قريبًا من السخان وفي نقطة تمثل درجة حرارة المصهور، ويجب أن يكون اختيار المزدوجة الحرارية من النوع J أو K متوافقًا مع مدخل جهاز التحكم. ويُختار نوع التوصيل (كابل أو صندوق أطراف توصيل أو مقبس) وفقًا للحركة الموجودة في الآلة ولاحتياجات الصيانة.
- في السخانات الحزامية يجب إعادة شد قوة التثبيت بعد التسخين الأول.
- في تطبيقات القنوات الساخنة يوفر توزيع القدرة المتدرج حرارةً متجانسة على امتداد الفوهة.
- يجب تشغيل تجاويف السخانات الخرطوشية بتفاوت H7؛ فالتجويف الواسع يقصّر عمر المنتج بشكل ملحوظ.
- في الخطوط متعددة المناطق يدوم الجمع بين PID وSSR أطول بكثير من التحكم بالكونتاكتور.
التصنيع حسب الطلب وآلية عرض السعر
تُصنَّع السخانات الحزامية وسخانات الفوهات لآلات البلاستيك في الغالب بمقاسات خاصة بكل آلة. ويكفي أن ترسلوا عبر نموذج طلب عرض السعر القطر والعرض والقدرة والجهد ونوع التوصيل، ومواضع الثقوب أو الفتحات إن وُجدت؛ وإذا كانت القطعة القديمة متوفرة لديكم فيمكن أخذ المقاسات من العينة نفسها. يُعِدّ مهندسنا حساب القدرة بالواط واقتراح المواد، ولا يبدأ التصنيع إلا بعد اعتماد قائمة المقاسات. ويُثبَّت رمز المنتج المعتمد، فتُطلب قطع الغيار والطلبات المتكررة بالرمز نفسه.
قطاعات ذات صلة
لنحدد معًا الحل المناسب لمشروعك
تواصل معنا لتحديد السخان وحل التسخين الصناعي الأنسب لمشروعك. فريقنا الفني مستعد لتقديم الحل الأمثل لمتطلباتك.