Bu Sektörde Isıtma İhtiyacı
Plastik işlemede sıcaklık, ürün kalitesinin doğrudan belirleyicisidir. Granülün eriyik haline geldiği kovan boyunca sıcaklık profili bölge bölge kontrol edilir; nozulda malzemenin donmaması, kalıpta ise istenen yüzey kalitesinin elde edilmesi gerekir. Birkaç derecelik sapma; çapak, yanma izi, eksik dolum veya çekme hatası olarak üründe görünür. Bu nedenle sektörde ısıtıcı seçimi kadar sensör konumu ve kontrol yöntemi de belirleyicidir.
Tipik Isıtma Uygulamaları
- Kovan (silindir) boyunca granülün bölge bölge eritilmesi
- Nozulda eriyiğin donmadan kalıba iletilmesi
- Sıcak yolluk manifoldu ve memelerinde eriyik sıcaklığının korunması
- Kalıp plakalarının ve maçaların çalışma sıcaklığında tutulması
- Ekstrüzyon kafası ve kalıp dudaklarının ısıtılması
Hangi Isıtıcı, Neden?
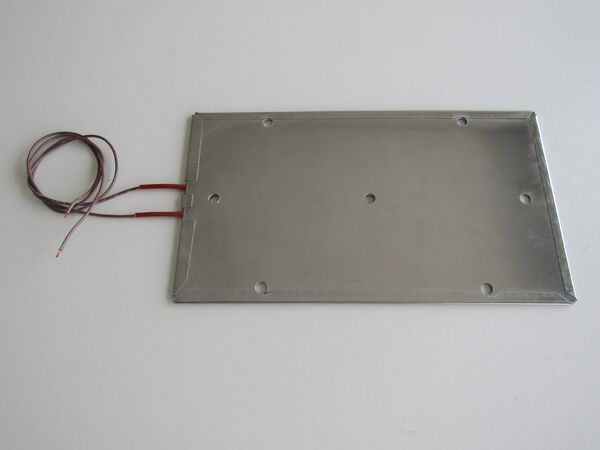
- Mika İzolasyonlu Plaka ve Kelepçe Rezistanslar — İnce kesiti sayesinde kovan ve nozul gövdelerine sıkıca oturur; orta sıcaklıktaki bölgeler için ekonomik çözümdür.
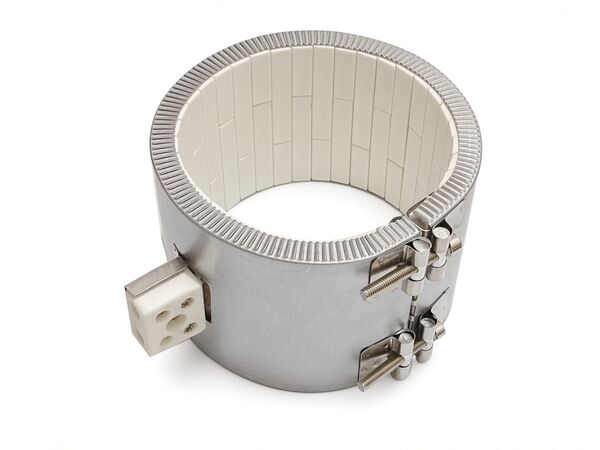
- Seramik Kelepçe Rezistans — Yüksek sıcaklıkta çalışan kovan bölgelerinde ve teknik plastiklerde seramik izolasyon daha uzun ömür sunar.
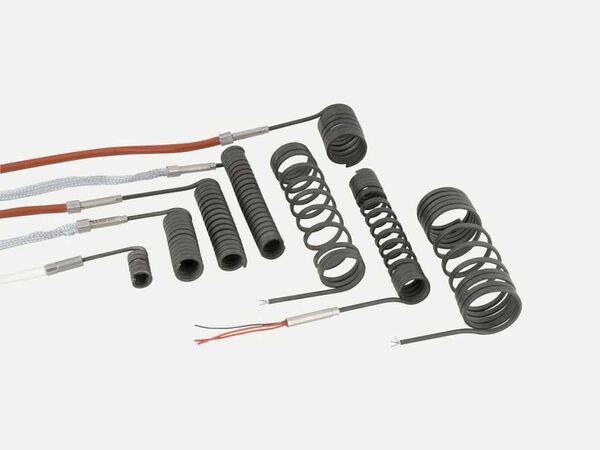
- Spiral Rezistans (Sıcak Yolluk) ve Nozul — Sıcak yolluk memelerine sarılarak uygulanır; dağılımlı güç ile meme boyunca homojen sıcaklık sağlar.
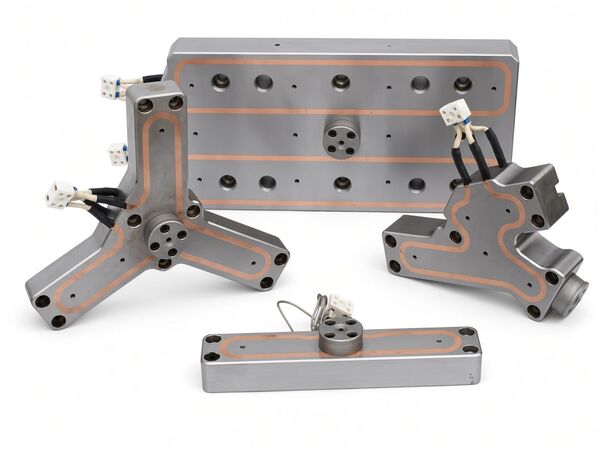
- Manifold Rezistans — Manifold bloklarına açılan kanallara yerleştirilir ve blok boyunca dengeli ısıtma yapar.
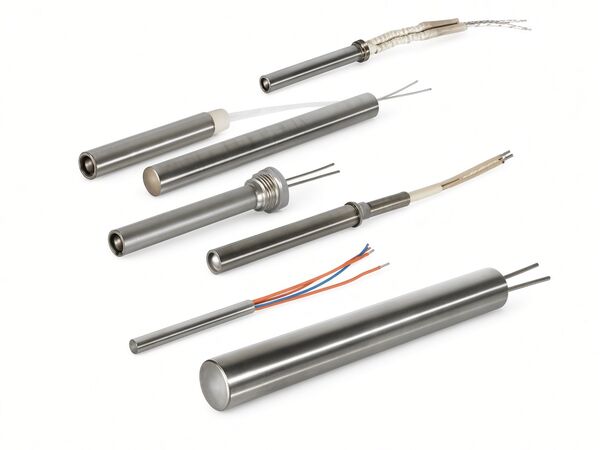
- Fişek Rezistans — Kalıp plakalarına ve maçalara açılan yuvalarda yüksek watt yoğunluğuyla lokal ısıtma sağlar.
- Termokupl, Sıcaklık Sensörleri ve Fişleri — Her ısıtma bölgesinde sıcaklığın doğru ölçülmesi, PID kontrolün temelidir.
Bu Sektörde Kullanılan Ürünlerimiz
Dikkat Edilmesi Gerekenler
Seçimde önce bölgenin çalışma sıcaklığı ve gerekli güç belirlenir; mika ya da seramik izolasyon kararı buna göre verilir. Kelepçe ölçüsü kovan çapına tam uymalı, fişek rezistansta yuva toleransı ve watt yoğunluğu birlikte değerlendirilmelidir. Sensör, ısıtıcıya yakın ve eriyik sıcaklığını temsil eden noktaya konmalı; J veya K tipi termokupl seçimi kontrol cihazının girişiyle uyumlu olmalıdır. Bağlantı tipi (kablo, klemens kutusu, soket) makinedeki hareket ve bakım ihtiyacına göre seçilir.
- Kelepçe rezistanslarda sıkma kuvveti, ilk ısınmadan sonra mutlaka yenilenmelidir.
- Sıcak yolluk uygulamalarında dağılımlı güç profili, nozul boyunca homojen sıcaklık sağlar.
- Fişek rezistans yuvaları H7 toleransında işlenmeli; geniş yuva ürün ömrünü belirgin biçimde kısaltır.
- Çok bölgeli hatlarda PID + SSR kombinasyonu, kontaktörlü kontrole göre çok daha uzun ömürlüdür.
Özel Üretim ve Teklif Süreci
Plastik makineleri için kelepçe ve nozul rezistanslar çoğunlukla makineye özel ölçüde üretilir. Çap, genişlik, güç, gerilim, bağlantı tipi ve varsa delik ya da kesik konumlarını teklif formuyla iletmeniz yeterlidir; elinizde eski parça varsa ölçü numune üzerinden alınabilir. Mühendisimiz watt hesabını ve malzeme önerisini hazırlar, üretim onaylı ölçü listesinden sonra başlar. Onaylanan ürün kodu sabitlenir; yedek ve tekrar siparişler aynı kodla verilir.
İlgili Sektörler
Projeniz için doğru çözümü birlikte belirleyelim
Projeniz için en uygun rezistans ve endüstriyel ısıtma çözümünü belirlemek üzere bizimle iletişime geçebilirsiniz. Teknik ekibimiz ihtiyaçlarınıza en uygun çözümü sunmak için hazırdır.