Bu Sektörde Isıtma İhtiyacı
Otomotiv yan sanayinde ısıtma; boya ve kaplama kurutma, plastik parça şekillendirme, kalıp ısıtma ve yüzey işlem banyolarında karşımıza çıkar. Yüksek adetli üretim nedeniyle çevrim süresi kritiktir; hızlı ısınan ve hızlı tepki veren ısıtıcılar hat verimini doğrudan etkiler. Kalite denetimlerinin sıkı olması, ölçüm ve izlenebilirliği de zorunlu kılar.
Tipik Isıtma Uygulamaları
- Boya ve kaplama hatlarında kurutma ve sertleştirme
- Plastik iç ve dış trim parçalarında kalıp ısıtma
- Fosfat, galvaniz ve temizleme banyolarının ısıtılması
- Termoform ve yapıştırma öncesi parça ön ısıtma
Hangi Isıtıcı, Neden?
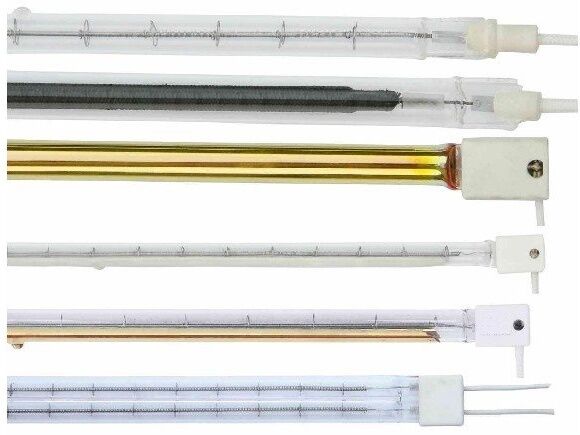
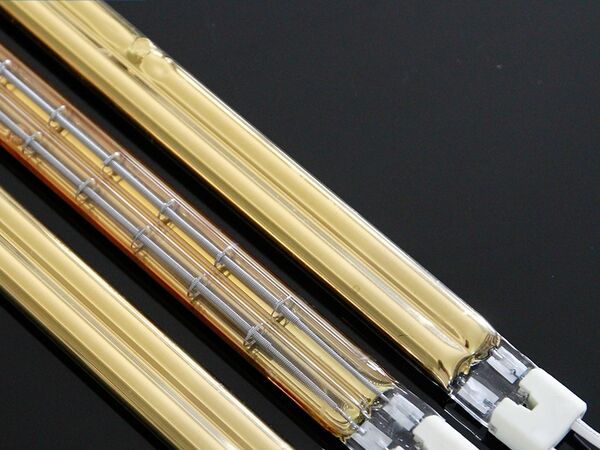
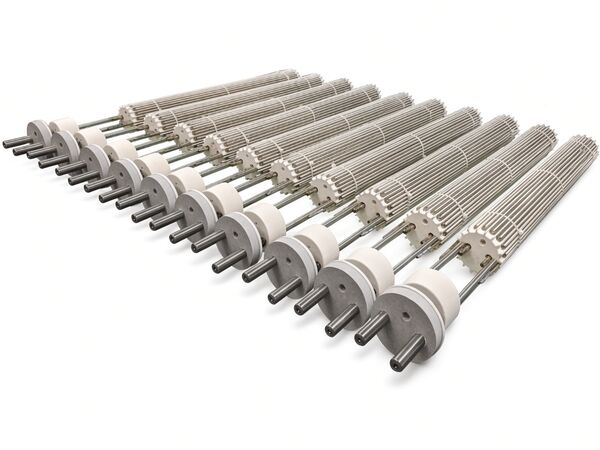
- Quartz Cam Rezistans — Kısa dalga ışınımla boya ve kaplamayı hızla kurutur; hat duruşlarından sonra kısa sürede tam güce çıkar.
- Double (Çift Tüplü) Quartz Cam Rezistans — Tek gövdedeki iki tüp, dar alanda daha yüksek güç gereken kurutma bölgelerine uygundur.
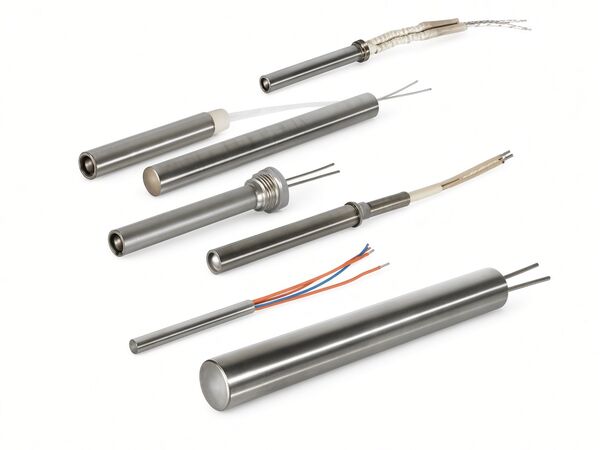
- Fişek Rezistans — Plastik parça kalıplarındaki yuvalara yerleştirilerek lokal ve hassas ısıtma sağlar.
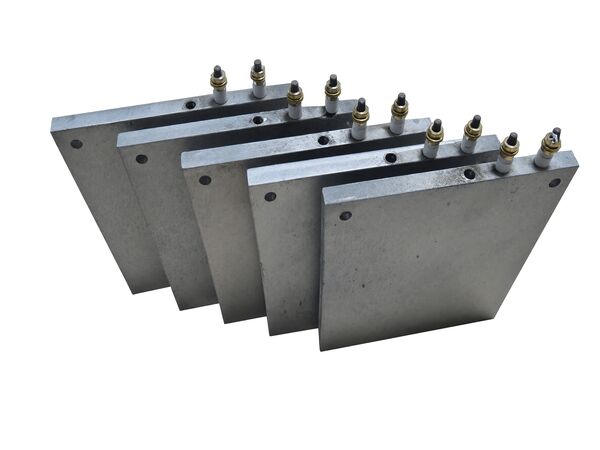
- Alüminyum Döküm Rezistans — Kalıp ve plaka ısıtmada geniş yüzeyde homojen sıcaklık sunar.
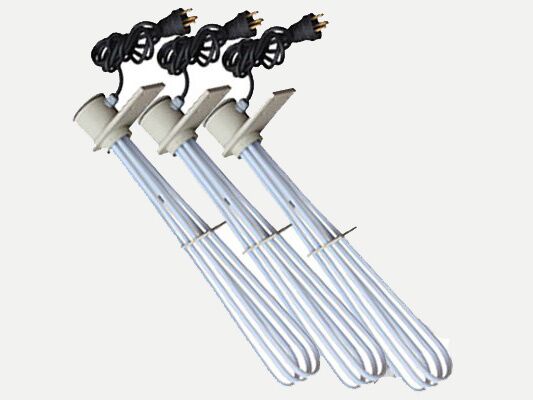
- Asit Banyo Rezistansları — Yüzey işlem banyolarında kimyasala uygun gövde malzemesiyle kullanılır.
- Özel Fırın Rezistansı — Kurutma ve temperleme fırınlarında fırın gövdesine göre üretilir.
Bu Sektörde Kullanılan Ürünlerimiz
Dikkat Edilmesi Gerekenler
Kurutma uygulamalarında ışınımın dalga boyu, boya ya da kaplamanın soğurma özelliğiyle eşleştirilmelidir; kısa dalga hızlı, orta dalga daha yumuşak ısıtır. Kalıp ısıtmada yuva toleransı ve sensör konumu, çevrimler arasındaki tekrarlanabilirliği belirler. Banyolarda kılıf malzemesi kimyasala göre seçilir. Proses sıcaklıklarının kayıt altına alınması gereken hatlarda termokupl ve kontrol cihazı ısıtıcıyla birlikte planlanmalıdır.
- Boya kurutmada kısa dalga quartz ısıtıcılar, konvansiyonel fırına göre çevrim süresini kısaltır.
- Yüzey işlem banyolarında kimyasala uygun gövde malzemesi seçilmelidir.
- Kalıp ısıtmada döküm gövde, sıcaklık homojenliği açısından üstünlük sağlar.
- Proses sıcaklıklarının kayıt altına alınması için sensör ve kontrol cihazı birlikte planlanmalıdır.
Özel Üretim ve Teklif Süreci
Otomotiv yan sanayi projelerinde ısıtıcı genellikle mevcut hat ya da kalıba göre üretilir. Kurutma bölgesinin ölçüsü, ısıtılacak yüzey, hat hızı ve hedef sıcaklık; kalıp uygulamalarında ise yuva ölçüleri ve teknik resim teklif için yeterlidir. Onaylı ölçü listesi ve numune testinden sonra seri üretime geçilir; ürün kodu sabitlenerek tekrar siparişlerde aynı ürün tedarik edilir.
İlgili Sektörler
Projeniz için doğru çözümü birlikte belirleyelim
Projeniz için en uygun rezistans ve endüstriyel ısıtma çözümünü belirlemek üzere bizimle iletişime geçebilirsiniz. Teknik ekibimiz ihtiyaçlarınıza en uygun çözümü sunmak için hazırdır.